コパッカーのための飲料濁りクレーム対応ガイド:処方設計の先にある、工場管理の要点
濁りに関するクレームは、整然とした技術課題として持ち込まれることはほとんどありません。実際には、写真付きの顧客メール、会議室のテーブルに置かれた保管サンプル、最終製品に貼られた保留タグ、そして次のSKUを予定どおり流そうとする製造チームとともに発生します。
飲料の受託製造を行うコパッカーにとって、濁りは単なる処方上の問題ではありません。原料受入、調合、酵素接触、ろ過、加熱処理、充填包装、保管にまたがる管理上の問題です。処方は紙の上では適切でも、飲料がタンクをきれいに通過し、ろ過が予測どおりに進み、顧客が期待する外観で届くかどうかは、工場の管理で決まります。
Enzyoneは、すべての上市案件を研究室プロジェクトにすることなく、実務的な濁り管理の支援を必要とする飲料コパッカー向けに酵素を供給しています。目標はシンプルです。回避可能な手直しを減らし、ライン時間を守り、QA・製造・顧客対応チームが理解できるトライアル手順を構築することです。
見積もりを依頼して、基質、工程条件、包装形態に合わせた飲料用酵素の推奨をご相談ください。
コパッキング工場で濁り問題が急速に深刻化する理由
単一ブランドの工場であれば、限られた製品群に合わせて工程を最適化できます。一方、コパッキング工場では、同じ製造週の中で、茶飲料から果汁ブレンド、機能性飲料、フレーバーウォーターへとラインが切り替わることがあります。そのため、複数の濁りリスクが生じます。
- 果実、植物原料、穀物、甘味料などの投入原料のばらつき
- ペクチン、デンプン、タンパク質、ポリフェノールの挙動が異なる濃縮原料
- 処方承認から初回製造までの短いリードタイム
- 接触工程や保持工程におけるタンクの空き時間の制約
- ロットごとに変動するろ過負荷
- 工場の実態と一致しない場合がある顧客期待
- 次SKUへの残留管理が重要となる切り替え作業
濁りクレームは品質イベントのように見えることがありますが、根本原因は多くの場合、処方化学と工場での実行の間にあります。
思い込みではなく、クレームの種類から始める
処方変更やろ過の責任追及に入る前に、顧客が何を見ているのかを分類します。誤った前提に立つと、不要な調整に何週間も費やすことになりかねません。
即時的な濁り
飲料が充填前、または充填直後から濁っている場合は、原料のばらつき、溶解・分散不十分、ペクチンやデンプン負荷、タンパク質相互作用、高い懸濁固形分、または酵素接触不足を確認します。即時的な濁りは、多くの場合、調合および清澄化の問題を示しています。
遅発性の濁り
出荷判定時には透明でも、保管中に濁りが発生する場合は、加熱履歴、pH、金属イオン、酸素曝露、タンパク質とポリフェノールの相互作用、上流工程で十分に対処されなかった残留コロイドを確認します。遅発性の濁りでは記録が重要です。保管サンプル、製造時刻、タンク温度、ろ過圧力トレンド、ロットコードはすべて、原因の絞り込みに役立ちます。
リング状付着、沈殿、フロック形成
沈殿やフロックは、均一な濁りとは異なります。これらは、不安定化したクラウドシステム、不溶性の植物固形分、デンプンの老化、パルプの不安定性、またはミネラルや機能性成分との相互作用を示している場合があります。特定のケースでは酵素が有効なこともありますが、まず工程マップを把握することが先です。
処方設計の終点と工場管理の始点
処方はリスクを定義します。工場は、そのリスクがどのように表面化するかを決定します。
飲料処方には、果汁濃縮物、茶抽出物、植物抽出液、食物繊維、甘味料、酸味料、ミネラルブレンド、色素、香料が含まれることがあります。各成分が単独では安定していても、製造スケールで組み合わせたときに濁りを生むことがあります。
工場管理に関する問いは、より直接的です。
- 酸を添加する前に、濃縮原料は十分に分散されていたか?
- デッドゾーンを防ぐために、タンクは十分な時間混合されたか?
- パイロットと本製造で原料投入順序が変わっていないか?
- 酵素は対象基質に実際に接触できるタイミングで添加されたか?
- 温度は想定した工程範囲から外れなかったか?
- スケジュール回復のために接触時間が短縮されなかったか?
- ろ過圧力は想定より早く上昇しなかったか?
- 原料ロットの変更後に、同じ製品の挙動が変わらなかったか?
- 前SKUの残留が完全に除去される前に、切り替え作業が進められなかったか?
これらは机上の質問ではありません。飲料が問題なく流れるか、製造現場での議論に発展するかを左右します。
工場管理ツールとしての酵素
飲料コパッカーにとって、酵素が最も有用なのは、明確な運用上の問題を解決する場合です。たとえば、ペクチン由来の粘度低減、果汁の清澄化改善、ろ過負荷の低減、デンプン由来の濁り対策、抽出サポート、または植物原料・果実系のタンク内挙動をより予測しやすくすることなどが挙げられます。
価値は、単に酵素が存在することではありません。その酵素が新たなボトルネックを生むことなく、工程に適合できるかどうかにあります。
実務的な酵素推奨では、以下を考慮する必要があります。
- 製品タイプと原料の由来
- 調合時のpHおよび温度範囲
- ろ過または加熱処理前に確保できるタンク時間
- 混合挙動とバッチサイズ
- フィルターの種類と許容圧力
- 包装形態と目標賞味期間
- 表示、顧客、文書化に関する要件
- 洗浄および切り替え作業の実態
Enzyoneは、ベンチ結果だけでなく、製造上の工程ウィンドウに焦点を当てます。成功するトライアルは、何が変わるのか、どこで変わるのか、そしてどう再現するのかを製造チームに示すものであるべきです。
飲料コパッカーのための濁り管理チェックポイント
次の顧客クレームが本格的な是正措置に発展する前に、以下のチェックポイントを活用してください。
1. 原料投入順序をマッピングする
添加順序のわずかな変更が、タンク内挙動を変えることがあります。酸、甘味料、濃縮原料、植物抽出物、酵素の添加ポイントは、バッチ記録に明記する必要があります。ベンチ処方と本製造で順序が異なる場合、濁り調査はそこから始まります。
2. 最終外観だけでなく、タンク内挙動を記録する
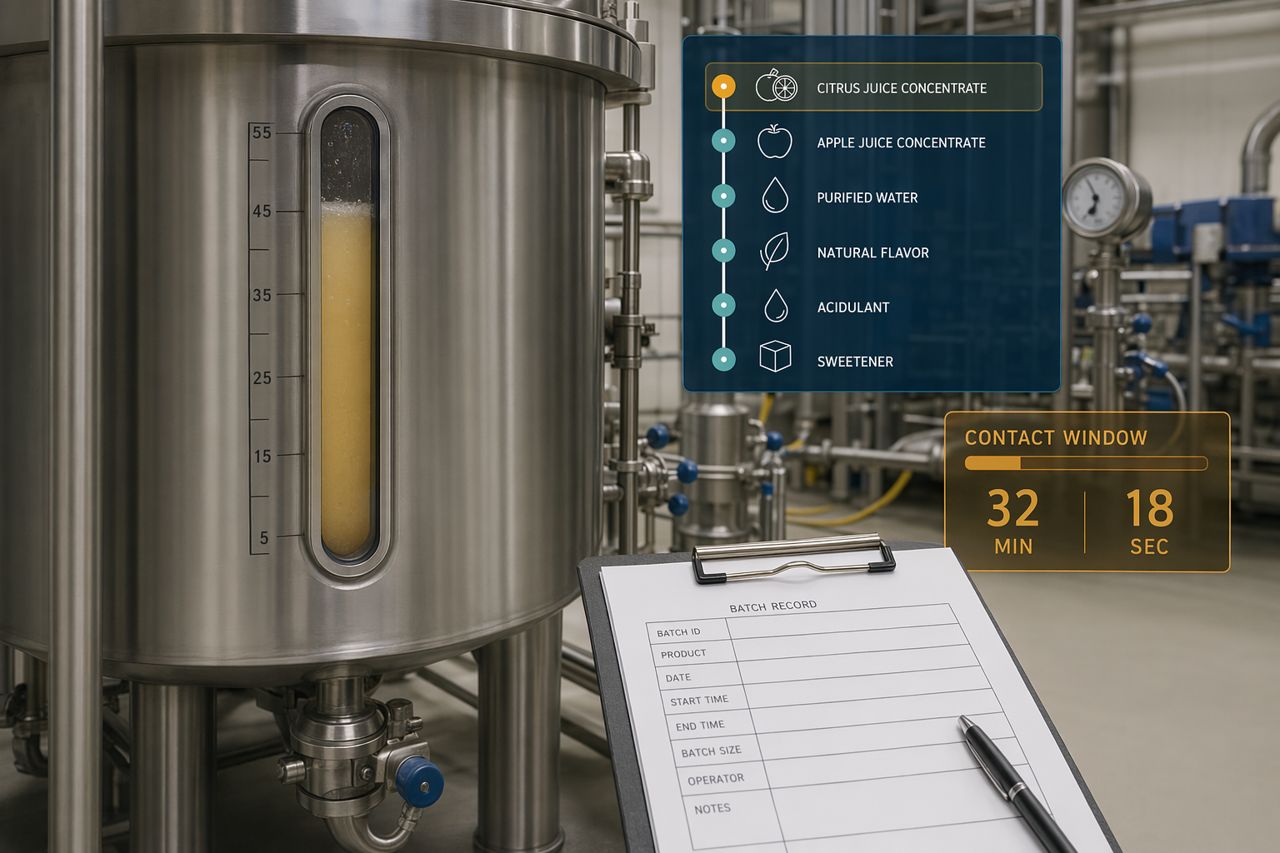
オペレーターは、ラボより先に初期警告サインに気づくことがよくあります。循環不良、泡の変化、抜き出しの不安定さ、糸状物の視認、表面のくすみ、マンホール付近での固形分沈降などです。バッチ記録に簡単な観察項目を追加してください。クレームと工程を結び付ける助けになります。
3. ろ過圧力のトレンドを監視する
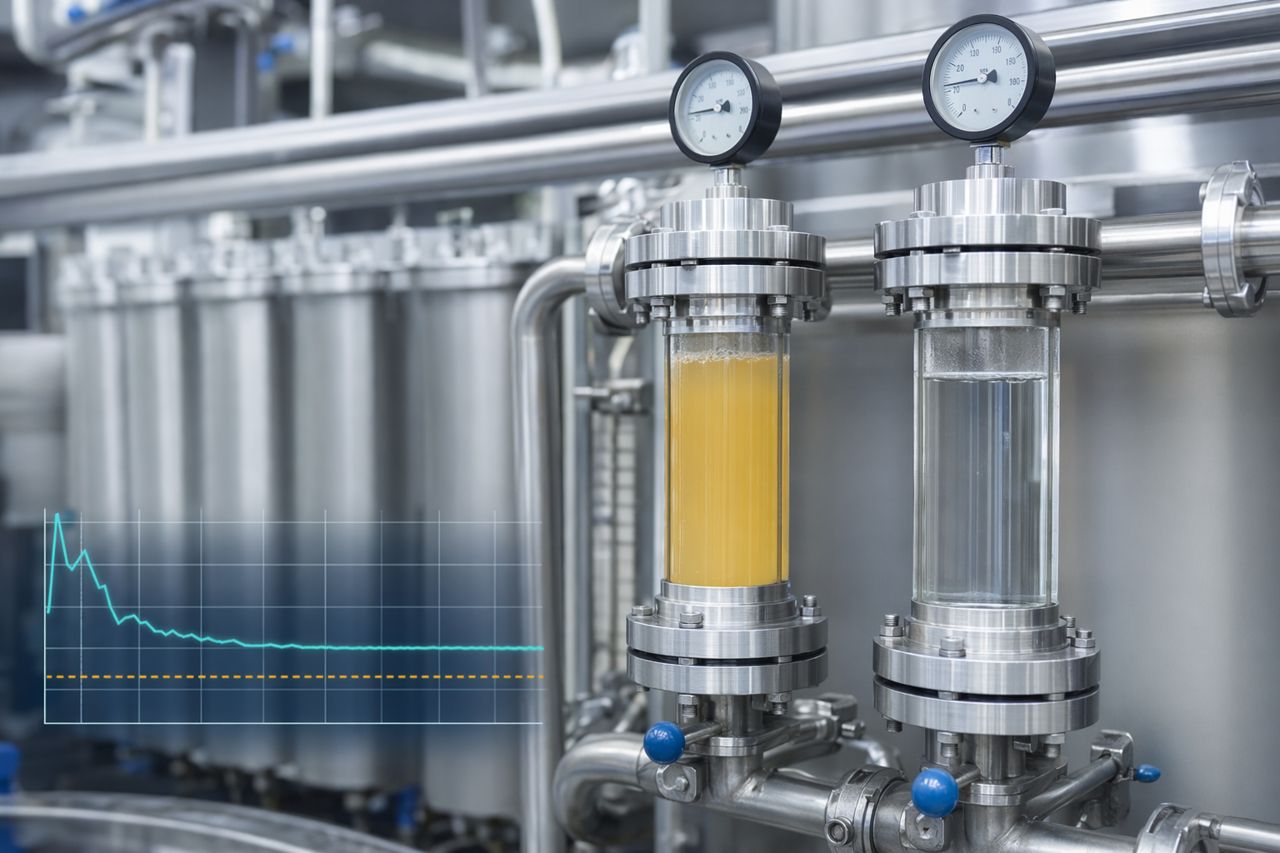
開始時は正常でも急速に目詰まりするフィルターは、重要なサインです。その飲料には、上流で制御されなかったペクチン、デンプン、微細パルプ、コロイド物質、抽出固形分が含まれている可能性があります。基質とタイミングが適切であれば、酵素処理によってろ過負荷を軽減できます。
4. 濁りと意図したクラウドを区別する
一部の飲料は、あえて濁りのある外観に設計されています。問題は、そのクラウドが均一で、安定しており、期待どおりであるかどうかです。酵素の使用は、目標とする外観を尊重しなければなりません。クラウディな果汁ブレンドでは、完全な清澄化ではなく、粘度低減と加工性向上が目標となる場合があります。
5. トライアルに切り替え管理を組み込む
隔離されたトライアルでのみ機能する濁り対策は、実際のコパッキング週では失敗する可能性があります。上流および下流のSKUも計画時の議論に含めてください。残留、CIPの有効性、該当する場合のアレルゲン管理、香味の持ち越しは、いずれも飲料の外観やろ過性に影響します。
6. 工程ポイントごとに保管サンプルを残す
最終製品だけに頼らないでください。可能であれば、調合後、酵素接触後、ろ過後、加熱処理後、充填包装後にサンプルを保管します。段階的なサンプルセットは、どこで濁りが発生したのか、またはどこで除去されたのかを特定する助けになります。
管理された酵素トライアルのあるべき姿
コパッカーに適した酵素トライアルは、範囲が絞られ、文書化され、再現可能であるべきです。製造スケジュールを乱したり、運転中にオペレーターが曖昧な指示を解釈しなければならないようなものであってはなりません。
実用的なトライアル計画には、以下が含まれます。
- 対象課題:濁り、粘度、ろ過負荷、沈殿、または遅発性不安定化
- 製品ファミリーと原料ロット情報
- 酵素の添加ポイント
- 想定する接触時間枠
- 混合および温度に関する条件
- 監視すべきろ過または分離工程
- 保管サンプルの採取ポイント
- 製造前に合意した出荷判定および保留基準
- スケールアップ、再トライアル、中止に関する簡単な判断フロー
最良のトライアルは、良い意味で淡々と進むものです。何を測定するのか、成功とは何か、バッチが想定どおりに挙動しなかった場合に何をするのかを、全員が理解しています。
文書化は工場を守る
濁りが顧客問題になったとき、文書化は工場の防御手段であり、改善の道筋でもあります。十分な記録があれば、工場が管理可能な変数を管理していたこと、また工程調整に合理的な根拠があったことを示せます。
酵素を用いた濁り管理では、以下を記録してください。
- 製品コードと顧客処方の改訂番号
- 濁りに影響する可能性が高い原料ロット
- バッチサイズと使用タンク
- 添加順序
- 酵素ロットと添加ポイント
- 接触時間と温度範囲
- ろ過時の観察事項と圧力トレンド
- 定義されたポイントでの外観確認
- 保管サンプルID
- 逸脱メモとオペレーターコメント
テンプレートが適切に設計されていれば、良い文書化が工場のスピードを落とすことはありません。むしろ、同じ議論の繰り返しを減らします。
Enzyoneに相談すべきタイミング
濁り、粘度、ろ過挙動が製造の安定性に影響し始めたらご相談ください。工程マップを早い段階で確認できるほど、工場に適合する酵素活用の道筋を提案しやすくなります。
以下の支援が可能です。
- 果汁および果実ブレンドの清澄化課題
- ペクチン由来の粘度低減
- 飲料ベースにおけるデンプン由来の濁り
- 植物抽出物および茶抽出物の工程課題
- ろ過負荷軽減プロジェクト
- 顧客向け上市におけるトライアル計画
- 製造部門とQAの認識合わせに使える文書表現
私たちは、複雑なラインに汎用添加物を売り込むためにいるのではありません。酵素が測定可能な工場価値を生み出せるポイントを、貴社チームが特定できるよう支援するためにいます。すなわち、よりクリーンなタンク内挙動、より予測可能なろ過、濁りの想定外発生の低減、そして複数SKUにまたがるより良い上市管理です。
見積もりを依頼
濁りクレームに対応している場合、または清澄化リスクが既知の飲料上市を準備している場合は、製品タイプ、原料ベース、工程条件、ろ過工程、包装形態をお知らせください。
見積もりを依頼いただければ、Enzyoneが貴社のコパッキング環境に合わせた実務的な酵素推奨をご提案します。